


 取得(dé)聯係電話
181 2387 4021


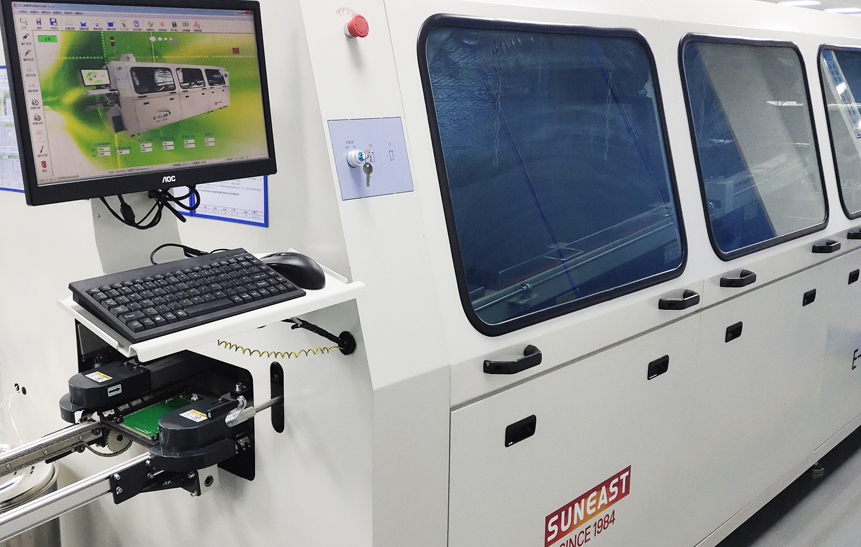
製造廠受到方法有一連串性,大(dà)體上能(néng)夠分為紅(hóng)外線輻照再流(liú)、紅外熱風再流焊、氣相再流焊和北約(yuē)再流焊。
紅外線輻(fú)照再流焊在設備外部,通電的紅增大熱板(或石英進行狂熱管)射出遠紅外線,PCB借助數個溫區,接受輻照轉變為熱量,實現再流焊所需的熱(rè)度,焊錫滲透(tòu)順利完成銲接,接下(xià)來比賽。紅外線輻照受到法是投入實際使用首先、最大範圍的SMT進行加工辦法某個。紅外線再流焊機設備費用成本低,可用於低興建骨密度產品的規(guī)模生產,調整熱(rè)度適用範圍較寬的流焊(hàn)機也能在點膠貼片後按住貼(tiē)片膠。
紅外(wài)線輻照再流焊機的長處(chù)是熱工作效率高(gāo)、熱度革命角度大、熱度雙曲線比較(jiào)容易(yì)進行控製,銲接雙麵集成電路板時,上、下熱度(dù)分別大。毛病是集成(chéng)電(diàn)路板相同麵(miàn)子的(de)元機件受暑(shǔ)缺乏平均,熱度進行設立難以啟齒認為周全,影子效果較顯著;當元機件的包括、色(sè)彩、材料有所區別時,每張(zhāng)焊點接受的熱交換是不同(tóng)樣的;大的構件會禁止小(xiǎo)的構件,使其受暑不盡可能全麵。
上關於一篇(piān):
SMT幹貨——質量開展檢測設備X-ray的(de)十分重要性下關於一篇:
SMT貼片進行加工(gōng)完整過程中(zhōng)進行替換料操作流程